When a process engineer in Oulu traced inconsistent pick-and-place motion at an injection-molding cell, she first changed a valve setting. The gripper still hesitated, and a hiss appeared at full reach. The root cause was not a failed valve: the tube-to-elbow connection had not allowed for movement, tube material, or the fitting’s flow path. Re-specifying the interface and verifying the branch addressed the problem.
Respuesta rápida: racores neumáticos en la fabricación de plástico, conecte la preparación de aire, las válvulas, los cilindros, las pinzas y los puntos de soplado; selecciónelos para el servicio completo, no solo por el tamaño de la rosca nominal. La norma ISO 6358-1 expresa las características de caudal de los componentes neumáticos, mientras que la norma ISO 8573-1 clasifica los contaminantes del aire comprimido. Registre el diámetro exterior del tubo, la rosca del puerto, el fluido, los límites, el movimiento y la exposición; luego, pruebe el conjunto completo para detectar fugas y verificar su funcionamiento antes de liberarlo.
Related reading: air-hose fitting comparison.
Where pneumatic fittings are used in plastics processing
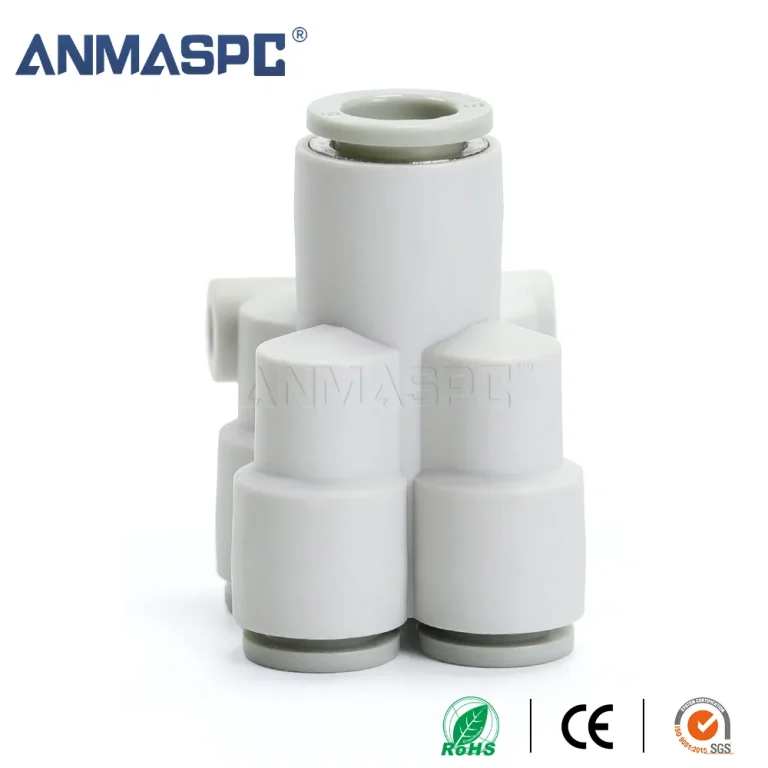
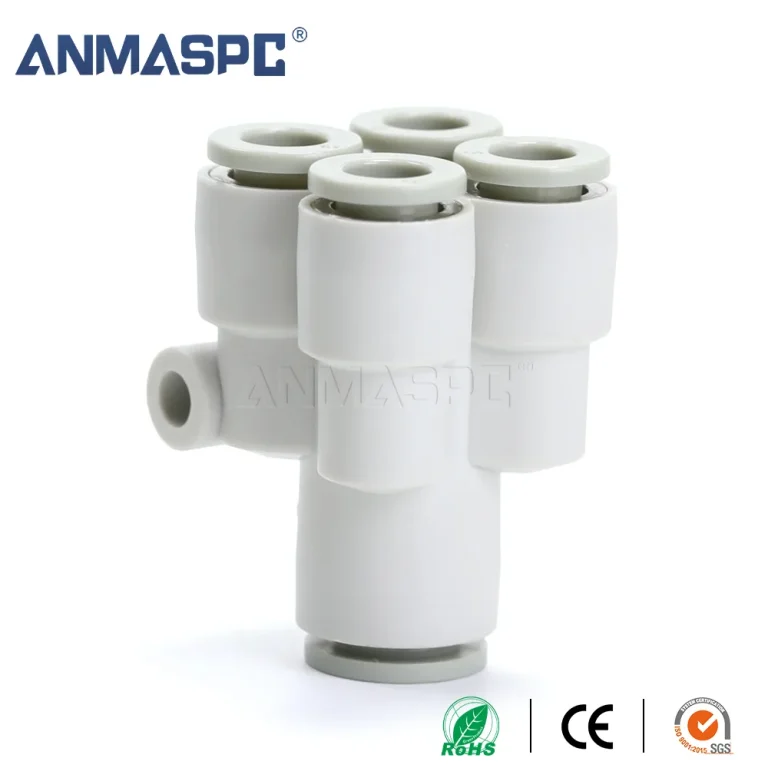
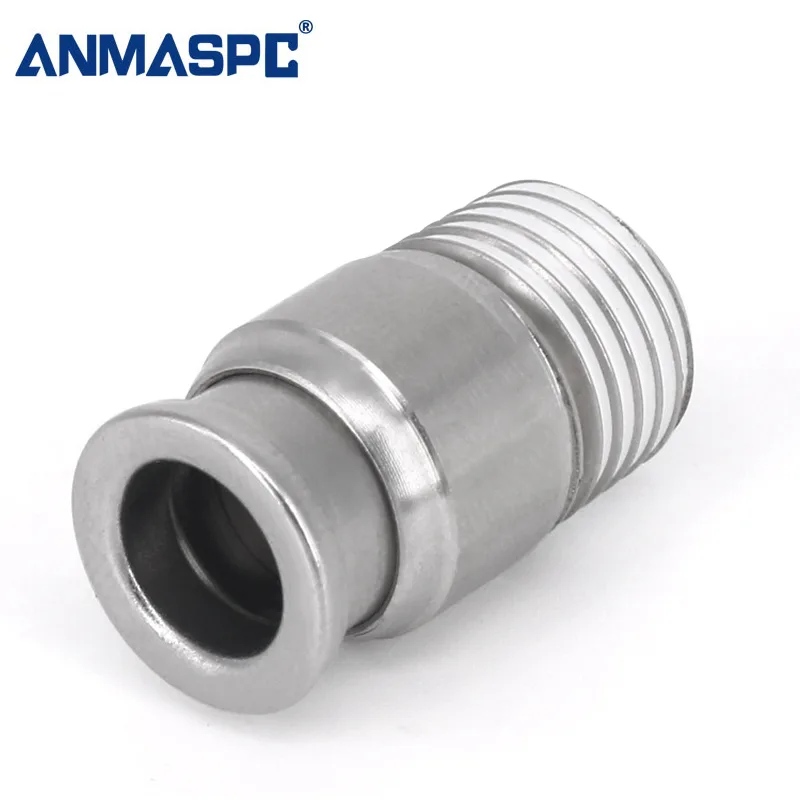
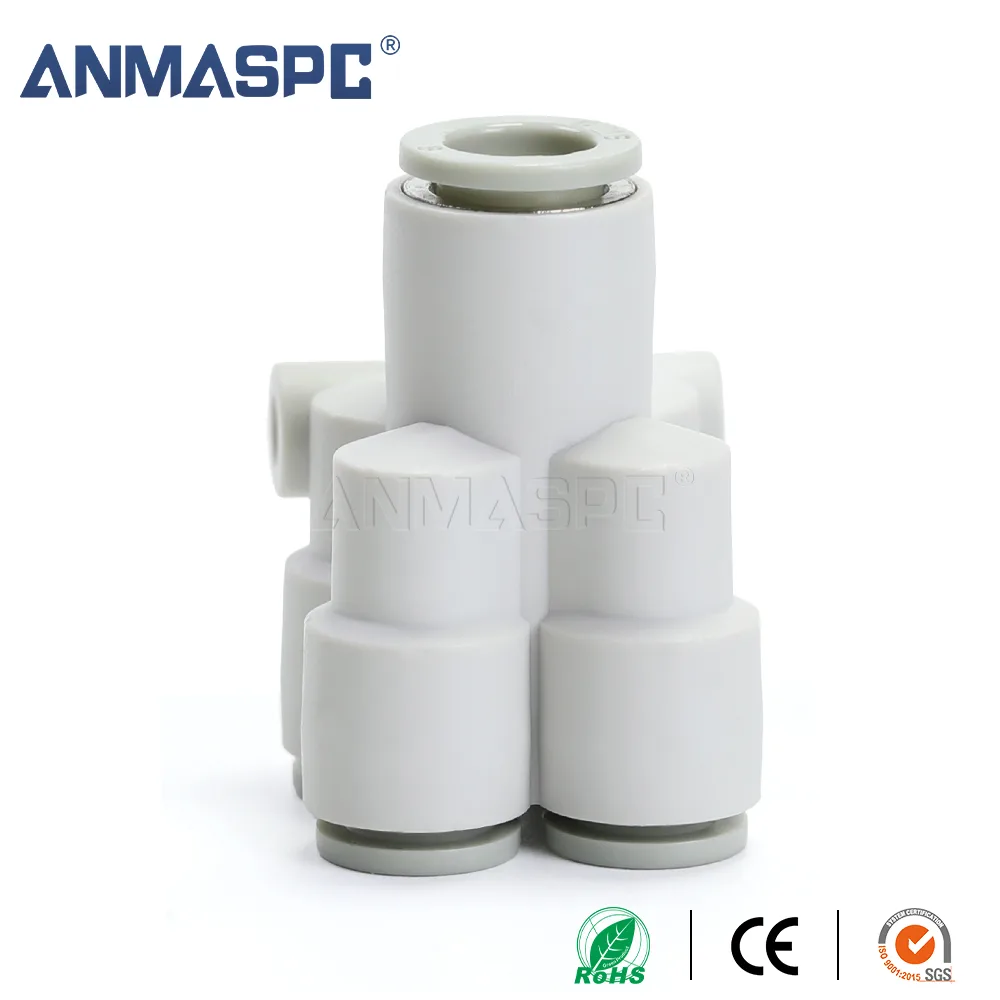
aire comprimido opera el control de actuadores, efectores finales robóticos, auxiliares de transporte, terminales de válvulas, expulsión de piezas y soplado controlado. Los racores hacen que estos circuitos sean reparables: los conectores rectos extienden una ruta, los codos gestionan los cambios de dirección, las tees alimentan ramales y los adaptadores roscados conectan los puertos de los equipos. Cada racor es tanto una conexión como parte de la ruta de flujo.
For a molding-cell or extrusion-line buyer, ask whether the entire branch can supply the intended motion. ISO 6358-1 is a test method for flow-rate characteristics of pneumatic components with compressible fluids; it supports comparable data instead of an unqualified “high-flow” description. Include tube internal diameter and length, reducers, valve-port size, and actuator demand in the review.
| Impuesto sobre la fabricación de plástico | Papel de ajuste típico | Prioridad de selección | Comprobación de instalación |
|---|---|---|---|
| Pinza robótica o brazo de recogida y colocación | Conexión de tubo orientable o en codo | Flexión de tubos, holgura, control de carga lateral y trayectoria de flujo | Observe un ciclo de movimiento completo y representativo |
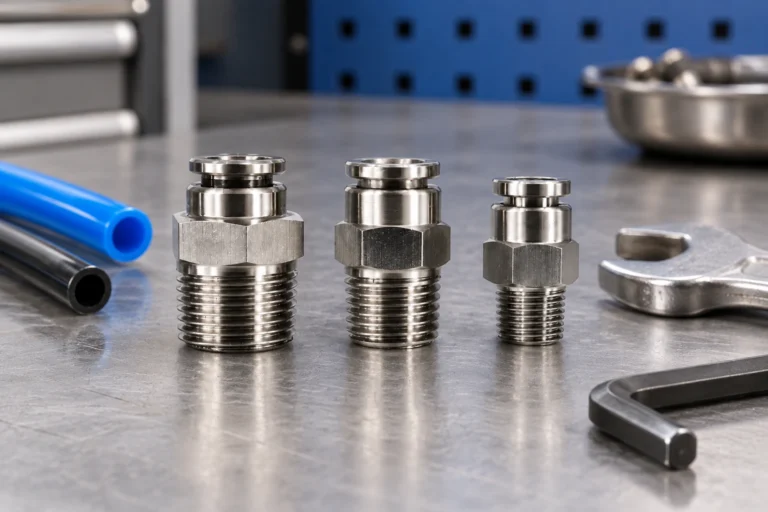
| Expulsor de molde o cilindro neumático | Adaptador de puerto roscado o conector recto | Forma de rosca correcta, método de sellado y capacidad de derivación | Prueba de fugas en las condiciones de operación documentadas |
| Auxiliar de transporte o asistencia por aire | Conexión en T, de reducción o múltiple | Demanda de ramificaciones compartidas y aislamiento accesible | Comprobar el cambio de presión cuando los usuarios adyacentes pedalean |
| Refrigeración de piezas o punto de soplado aprobado | Conexión de tubo a puerto | Propósito, protección y controles de seguridad aplicables en el sitio | Verifique la boquilla y el uso de aire por separado |
Match the fitting, tube, and air quality to the process
Un cuerpo que encaje por sí solo no define la compatibilidad. Las construcciones de polímero de ingeniería, latón y acero inoxidable tienen diferentes consideraciones, mientras que el sello y el tubo pueden ser componentes limitantes. Comience con la condición del aire comprimido, el arrastre de lubricante, la humedad, el agente de limpieza, el calor y el tiempo de contacto. Solicite orientación sobre materiales y sellos específicos para el modelo en lugar de inferir la resistencia química a partir de un nombre de material genérico.
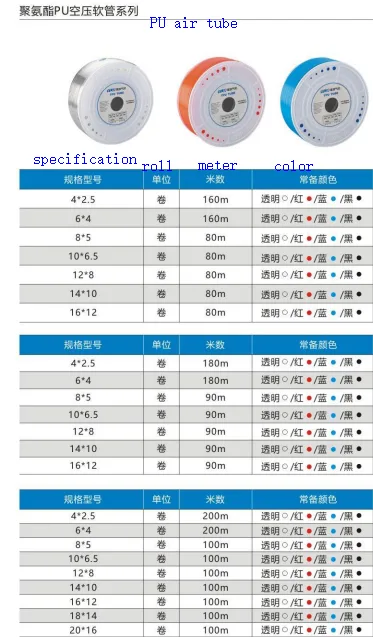
La selección del tubo importa por igual en una conexión instantánea. Los tubos de poliuretano pueden ofrecer flexibilidad de enrutamiento, mientras que los tubos de poliamida proporcionan un equilibrio de rigidez diferente. Los compradores que comparen mangueras de aire de PU y PA deben confirmar el rango de tubos aprobado, la tolerancia del diámetro exterior, el radio de curvatura y las condiciones de instalación. La norma ISO 8573-1 clasifica las partículas, el agua y el aceite en el aire comprimido; no es un certificado del material de los racores.
| Condición para documentar | Información requerida de la solicitud | Implicación de contratación |
|---|---|---|
| Interfaz de tubos | Diámetro exterior del tubo, material, dureza, radio de curvatura y movimiento | Confirma la idoneidad para agarre, sellado y enrutamiento |
| Interfaz de puerto | Designación de rosca, tamaño, género y geometría de sellado | Evita unir hilos de aspecto similar pero incompatibles |
| Exposición al proceso | Rango de temperatura, aceites, limpiadores, humedad, polvo y duración del contacto | Determina la revisión requerida de compatibilidad del cuerpo y los sellos |
| Demanda de aire y caudal | Requisito de calidad del aire, condición de suministro, diámetro interior y longitud del tubo, ciclo de trabajo | Admite un flujo de toda la rama y evaluación de mantenimiento |
| Acceso al servicio | Punto de aislamiento, holgura del anillo de liberación, acceso para inspección, ruta de sustitución | Reduce las interrupciones evitables durante el mantenimiento planificado |
Find leaks before they affect production
Una fuga de aire comprimido puede aumentar la demanda del compresor y puede cambiar el comportamiento del actuador local; su efecto depende del tamaño de la fuga, el almacenamiento, la regulación, la capacidad de la línea y el movimiento que se está controlando. Trátela como un hallazgo de ingeniería, no como prueba de que un accesorio por sí solo está defectuoso. Inspeccione los cortes del tubo, la profundidad de inserción, el tubo dañado, la carga de tracción, el método de sellado de roscas, la vibración y el estado del puerto antes de reemplazar los componentes.
La norma ISO 4414 establece los requisitos generales de seguridad para los sistemas neumáticos; no es una certificación global para un racor individual. En Estados Unidos, la norma 29 CFR 1910.242(b) de la OSHA limita el aire comprimido utilizado para la limpieza a 30 psi o menos, con protección eficaz contra virutas y equipo de protección personal. Esa regla no establece automatizaciónpresión del circuito. Los requisitos dependen del mercado de destino, el uso previsto, la evaluación de riesgos del equipo y las declaraciones del sistema terminado.
Set up a simple inspection routine
- Mapear cada rama de aire desde la unidad de preparación hasta el dispositivo final, incluyendo tamaños de tubos, formas de rosca, reductores, válvulas y secciones móviles.
- Especifique la presión normal y máxima, la temperatura, el medio, el requisito de calidad del aire, la exposición al proceso y la documentación requerida para la pieza exacta.
- Select the configuration that preserves routing clearance and avoids tight bends or unnecessary adapters. For common tube-end designs, compare the operating requirements with one-touch fitting selection guidance.
- Cut tubing squarely, follow the manufacturer’s insertion and sealing instructions, then test the completed branch under representative controlled conditions.
- Maintain an approved pairing list for tube and fitting part numbers; inspect moving routes, fittings near heat sources, and connections exposed to cleaning chemicals on the site’s planned schedule.
El precio unitario es solo un factor de compra. Los adaptadores adicionales, el acceso deficiente o la falta de datos técnicos pueden aumentar el trabajo de ingeniería y mantenimiento. OULU puede respaldar una consulta basada en la aplicación de racores rectos neumáticos y conexiones relacionadas cuando se disponga de un plano, una especificación de tubo y las condiciones de servicio.
Match the fitting to the machine movement
Plastic-processing equipment often combines fixed manifolds, moving robot axes, hot tooling and frequent changeovers. A fitting suitable for a fixed control panel may fail when the tube is repeatedly bent at a robot wrist. Record the movement, bend radius, temperature, oil or cleaning exposure, point-of-use flow and service access before selecting the connector.
| Machine area | Main selection concern | Check before release |
|---|---|---|
| Fixed manifold | Thread, seal and port alignment | Gauge the thread and torque to the drawing |
| Robot or actuator | Tube movement and side load | Leave bend support and inspect for rubbing |
| Hot or chemical area | Temperature and media compatibility | Confirm the exact seal and tubing limits |
| Frequent changeover | Release access and spare consistency | Use one approved fitting family where possible |
Use the pneumatic fitting selection guide for material and thread checks, then compare one-touch limits before standardizing the machine spares.
Related reading: air-hose fitting sourcing guide.
How do heat, chemicals and movement change a plastics-process fitting?
A plastics line can combine robotic motion, cleaning agents, warm tooling, oil or moisture and repeated cycles. The fitting, tube and seal must be assessed as one assembly: a material suitable for dry control air may need a different review when it sees a chemical cleaner, elevated temperature or constant flexing. ISO 8573-1 helps state the compressed-air purity requirement, but it does not certify a fitting material or elastomer for every process chemical.
At moving axes, support the first bend and keep the fitting out of the load path. At hot or contaminated locations, confirm the exact tube and cover material; SMC’s spatter-resistant tubing page illustrates why a construction and flame-resistance statement belongs to a specified series rather than every multilayer tube. Inspect recurring failures at the same bend or port, because replacing the fitting without changing the route can repeat the downtime.
| Process condition | Comprobar | Maintenance signal |
|---|---|---|
| Robot movement | Bend support, cycle and strain | Leak appears only during motion |
| Heat or spatter | Tube/cover material and distance | Hardening, discoloration or surface damage |
| Cleaning chemicals | Body, seal and tube compatibility | Swelling, cracking or recurring seepage |
| Wet or dirty air | Filtration and drain condition | Contamination at seal or valve |
Preguntas frecuentes
¿Por qué se utilizan conexiones neumáticas en la fabricación de plásticos?
They connect compressed-air tubing to valves, actuators, grippers, manifolds, and process auxiliaries, while enabling branches and direction changes. Their suitability depends on the whole circuit-particularly interfaces, flow demand, movement, and exposure. Document those conditions before selecting a geometry.
¿Qué materiales de conexiones neumáticas son adecuados para las plantas de procesamiento de plástico?
Los polímeros técnicos, el latón y el acero inoxidable pueden considerarse individualmente, pero ningún material de cuerpo es universalmente adecuado. Evalúe el cuerpo del racor, el sello y el tubo frente al calor, los aceites, los limpiadores, la humedad y la condición real del aire comprimido. Obtenga orientación sobre compatibilidad para el modelo y la exposición exactos.
¿Cómo elijo los racores para las líneas de selección y colocación robotizadas?
Comience con el rango de movimiento, el radio de curvatura del tubo, la holgura de enrutamiento, la necesidad de flujo del actuador y la interfaz del puerto. Posicione los codos y soportes para limitar la carga lateral y asegúrese de que los anillos de liberación sigan siendo accesibles. Ejecute el ciclo de movimiento previsto e inspeccione la conexión antes de estandarizarla.
¿Pueden las fugas de aire comprimido afectar la producción de plásticos?
Pueden aumentar la demanda de aire y, dependiendo de la capacidad del circuito y de la sincronización, contribuir a un comportamiento neumático local inconsistente. Diagnostique toda la rama, incluidos los tubos, el sellado de los puertos y las cargas en movimiento, en lugar de atribuir cada síntoma a un racor. Una fuga controlada y una comprobación de funcionamiento proporcionan evidencia para la decisión de reparación.
¿Cómo afectan el calor y los productos químicos a los tubos y accesorios neumáticos?
Pueden alterar el comportamiento del material o el rendimiento del sello, y el resultado depende de la identidad química, la concentración, la temperatura, la duración y el esfuerzo mecánico. La sobrepulverización del limpiador y el calor radiante merecen la misma revisión que el medio transportado. Utilice la documentación actual del proveedor para la combinación ensamblada de tubo, sello y accesorio.
¿Qué revisiones de mantenimiento reducen el tiempo de inactividad imprevisto?
Utilice controles planificados para detectar daños, cortes en los tubos, profundidad de inserción, carga lateral, vibración, abrasión, fugas y acceso restringido. Revise las rutas de movimiento a través de un ciclo representativo y mantenga los repuestos aprobados vinculados a empalmes documentados de tubos y accesorios. Derive los hallazgos recurrentes al propietario del equipo para una revisión de causa raíz.
Related reading: Oulu Connector company information.
Referencias
- ISO 4414:2010 – pneumatic system safety.
- ISO 6358-1 – flow-rate characteristics.
- ISO 8573-1 – compressed-air contaminants.
- SMC series-specific spatter-resistant tubing.
Summary
In plastics manufacturing, a fitting must match the air circuit and the machine environment. Confirm tube OD, thread, seal, pressure, temperature and air quality, then add movement, cleaning chemistry, heat and access to the review. ISO 4414 and ISO 8573-1 frame system safety and compressed-air quality; they do not certify a generic fitting for every process. Support moving tubing, inspect the first bend and investigate recurring damage at the route as well as the fitting. Record the process condition when a part is replaced so repeated failures can be compared across shifts. Oulu’s pneumatic parts range can be evaluated with the machine drawing, cycle conditions and maintenance record rather than a catalogue shape alone.